-
Электронная почта
mark@coruma.cn
-
Телефон
15021117131
-
Адрес
525, дом 3, этаж 1.
Coruma
Машина для шлифования смазочных материалов: основные технические параметры, определяющие эффект шлифования
Дата:2025-12-24Читать:1
Равновесие и тонкость смазки напрямую влияют на ее смазочные свойства, в то время как шлифовальная машина, как основное оборудование для производства смазки, через механическую силу для достижения полного слияния основного масла, загустителя и добавки. Технические характеристики абразивной среды, диапазон скоростей, давление шлифовальной полости и объем обработки четырех основных технических параметров, совместно определяют преимущества и недостатки абразивного эффекта. Точное соответствие этих параметров и производственных потребностей является ключом к выпуску высококачественных смазочных материалов и обеспечению надежности смазки оборудования.
Спецификация абразивной среды является основным элементом регулирования степени детализации частиц смазки, размер частиц, материал и скорость заполнения напрямую влияют на точность абразива. Для обычных сортов, таких как литиевые смазки, выбор 1 - 3 мм шариков оксида циркония в качестве среды для удовлетворения спроса, его характеристики высокой твердости могут эффективно дробить концентрат загустителя, так что размер частиц контролируется ниже 20 мкм. При производстве смазочных материалов с высоким давлением для высокоточного оборудования необходимо заменить сверхтонкую корундовую среду 0,5 - 1 мм, с многоступенчатым шлифованием для достижения требования к диаметру частиц менее 5 мкм. Коэффициент заполнения среды должен строго контролироваться на 75% - 85% объема шлифовальной полости, слишком низкий уменьшит частоту контакта шлифования, слишком высокий приводит к взаимному сжатию среды, снижает эффективность передачи энергии и даже вызывает вибрацию оборудования.
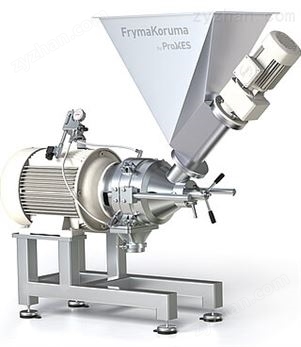
Диапазон скоростей определяет интенсивность ввода энергии шлифовальной машины, что напрямую влияет на эффективность шлифования и эффект дисперсии материала. Когда скорость слишком низкая, среда не может получить достаточную кинетическую энергию, частицы загустителя трудно эффективно разбить, подвержены проблеме неравномерной и гранулированной смазки после измельчения; Слишком высокая скорость вращения может привести к чрезмерной центробежной силе, которая приведет к тому, что среда и материал будут прикреплены к стенке, образуя « мертвый объем», в то же время создавая большое количество тепла трения, что может привести к испарению базового масла или отказу добавки. Различные типы смазочных материалов подходят к различным скоростям: при производстве универсальных смазочных материалов на основе кальция желательно установить скорость 800 - 1200 р / мин; Для композитных сульфонатов на основе кальция смазочных материалов с более высокой вязкостью скорость вращения должна быть увеличена до 1500 - 2000 р / мин, чтобы повысить силу сдвига, чтобы обеспечить полное смешивание материала.
Давление шлифовальной полости, изменяя контактную прочность среды и материала, дополнительно оптимизирует эффект шлифования, является ключевым параметром для повышения стабильности смазки. Надлежащее давление может уменьшить зазор между средами, усилить сдвиг и экструзию, так что добавка более равномерно рассеивается в базовом масле. При производстве обычной смазки достаточно контролировать давление в шлифовальной полости на уровне 0,2 - 0,4 МПа; Для повышения водостойкости и механической устойчивости смазочных материалов, таких как производство судовых смазочных материалов, давление должно быть увеличено до 0,5 - 0,8 МПа, что способствует формированию трехмерной сетчатой структуры загустителя. Однако чрезмерное давление может увеличить потери уплотнения оборудования, а также может привести к резкому повышению температуры материала, поэтому необходимо оснастить систему управления связью давления и температуры для достижения динамического регулирования.
Объем обработки должен быть точно согласован с параметрами оборудования, чтобы избежать потери эффективности от « больших лошадиных тележек» или « маленьких лошадиных тележек». Слишком малая обработка может привести к нехватке материала в шлифовальной полости, холостой ход среды усиливает износ; Слишком большое количество обработки приводит к недостаточному времени пребывания материала в полости, недостаточному измельчению. Лабораторные малые шлифовальные машины обычно обрабатывают 1 - 5 л / ч, адаптивные формулы для разработки и мелкосерийного пробного производства; Промышленные линии обрабатываются шлифовальной машиной до 50 - 200 л / ч, необходимо сочетать большой объем шлифовальной полости с мощным двигателем. В фактическом производстве объем обработки должен корректироваться совместно со скоростью вращения и давлением, например, при повышении объема обработки, можно соответствующим образом увеличить скорость вращения и давление, чтобы гарантировать, что эффект шлифования не будет затронут.
От смазки автомобильных подшипников до большой механической смазки с полярным давлением, соответствие параметров шлифовальной машины всегда вращается вокруг требований к производительности продукта. Спецификации абразивной среды определяют нижнюю линию точности, диапазон скоростей контролирует вход энергии, давление в абразивной полости оптимизирует дисперсионный эффект, объем обработки соответствует масштабу производства. Благодаря синергической оптимизации четырех параметров, как для обеспечения того, чтобы смазка соответствовала равномерным и тонким требованиям к качеству, так и для повышения эффективности производства и снижения энергопотребления. С диверсификацией сценариев применения смазочных материалов, шлифовальная машина с точной настройкой параметров и интеллектуальным мониторингом функций станет основной поддержкой для обеспечения производства смазочных материалов.
Последняя статья:Машина для измельчения соуса чили: точный контроль скорости подачи