-
Электронная почта
benwu@aojizhineng.com
-
Телефон
18058851560
-
Адрес
Район Лунван, город Вэньчжоу, провинция Чжэцзян
Wenzhou Aoji Intelligent Technology Co., Ltd
Технологический процесс наполнения производственных линий
Дата:2025-10-28Читать:2
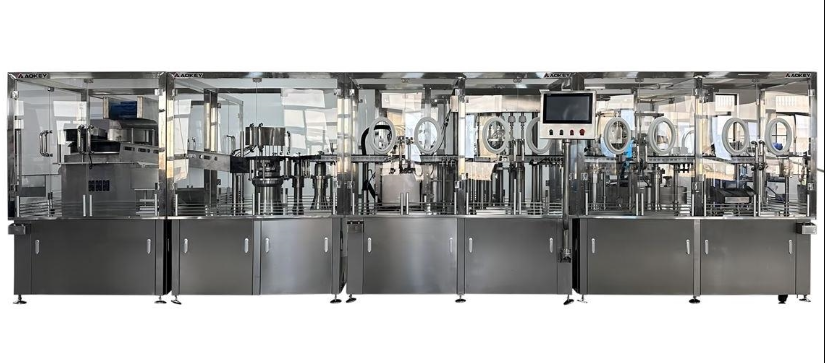
Линия по розливу промывателя катетера является автоматизированной конвейерной линией, изготовленной специальными сервисными промывочными устройствами в области производства медицинских расходных материалов. Необходимо строго соблюдать санитарные нормы медицинского класса и требования к точности дозы, выполнять обработку промывочного раствора, обработку контейнера, проверку продукции и другие операции посредством последовательных процессов, обеспечивать безопасность использования промывочного устройства катетера и согласованность готовой продукции, обеспечить стабильную производственную основу для последующего тестирования продукции и выхода из хранилища. Ниже приводится подробный анализ технологического процесса в порядке производства.
I. ПРОЦЕСС ПРОИЗВОДСТВА ПРОМЫШЛЕННОЙ ПРОМЫШЛЕННОЙ ПРОМЫШЛЕННОЙ ЛИЧНОЙ СЛЕДЫ
1.Предварительная обработка материалов и контейнеров
•Приготовление раствора для промывки: в соответствии с заданной формулой очищенная вода, препарат и другое сырье смешиваются в специальном резервуаре для приготовления, перемешиваются равномерно и удаляются примеси фильтром фильтра, чтобы обеспечить чистоту и чистоту раствора в соответствии со стандартами; После завершения приготовления промывочный раствор временно хранится в закрытом резервуаре для хранения жидкости, поддерживая термостатическую среду, чтобы избежать изменения состава.
•Очистка и дезинфекция контейнера: пустая бутылка промывочного устройства катетера входит в очистительную станцию через конвейер, сначала промывает внутреннюю стенку очищенной водой высокого давления, удаляет поверхностную пыль и пятна; Затем в дезинфекционный отсек, использование ультрафиолетовой или высокотемпературной стерилизации для дезинфекции, дезинфекции через ветряной нож, чтобы высушить поверхностную воду контейнера, чтобы избежать остаточной жидкости, влияющей на качество промывочного раствора.
2.Количественное наполнение
•транспортировка материалов: промывочная жидкость в резервуаре для хранения жидкости транспортируется по стерильной трубе на место наполнения, трубопровод полностью закрыт, чтобы избежать загрязнения, вызванного контактом с внешним воздухом; Во время транспортировки датчик расхода контролирует скорость потока жидкости в режиме реального времени, чтобы обеспечить стабильность подачи жидкости.
•Точное наполнение: после того, как контейнер достигает места наполнения конвейерной лентой, механизм позиционирования фиксирует его, головка наполнения опускается и прикрепляется к отверстию контейнера, наполняется по заданной дозе; По завершении наполнения головка наполнения автоматически поднимается, при этом запускается компонент защиты от капель, чтобы избежать попадания остаточной жидкости за пределы контейнера или конвейера.
3.Проверка герметичности и герметичности тары
•Операция уплотнения: после наполнения контейнер входит с конвейерной лентой в положение уплотнения, в соответствии с типом тары выбирается соответствующий способ уплотнения - флакон с болтовым отверстием затягивается крышкой бутылки автоматическим вращающимся крышкой, композитный мембранный мешок уплотняется термостатом; Во время процесса затвора устройство контролирует крутящий момент или температуру термического затвора крышки в режиме реального времени, чтобы убедиться, что затвор прочный.
•Первичная проверка герметичности: после того, как запечатанный продукт входит в место проверки герметичности, проверьте наличие утечки на герметичном месте с помощью теста на отрицательное давление или теста на погружение в воду; Если утечка обнаружена, устройство автоматически маркирует продукт и подлежит последующему удалению.
4.Онлайн - контроль качества и удаление несоответствующих товаров
•Внешний вид и проверка дозы: продукт входит в пост визуального контроля, камера снимает внешний вид контейнера, проверяет наличие повреждений, пятен, смещения этикетки и других проблем; В то же время с помощью датчика веса, чтобы проверить общий вес продукта, косвенно проверить, соответствует ли доза наполнения требованиям, отклонение сверх предельного времени помечено как несоответствующий продукт.
•Удаление неквалифицированных товаров: после завершения тестирования продукт достигает места удаления, сортировочный механизм отделяет маркированный неквалифицированный товар от конвейера и отправляет его в специальный контейнер для рециркуляции, а квалифицированный продукт продолжает доставляться в следующее звено.
5.Обработка и временное хранение готовой продукции
•Высушение поверхности и маркировка: квалифицированный продукт входит в сушильное место, ветровой нож сдувает воду или пыль, которые могут остаться на поверхности контейнера; Затем в место маркировки, маркировочная машина точно прикрепляет этикетку продукта к указанному месту контейнера, чтобы убедиться, что этикетка плоская, без пузырьков.
•Упаковка и временное хранение: после маркировки готовая продукция входит в место упаковки через конвейер, автоматическая упаковочная машина загружает продукцию в упаковку в установленном количестве, после завершения упаковки, упаковка доставляется через конвейер на склад готовой продукции для временного хранения, ожидая последующей проверки и выхода из хранилища.